Qualité et tolérances
Tolérances, contrôle qualité et traçabilité
Un acheteur ne confie pas une pièce sans connaître les tolérances. Les voici, avec la façon dont nous les vérifions.
Tolérances standard
| Caractéristique | Tolérance standard |
|---|---|
| Position d’encoche, de trou ou de rainure (laser tube) | ± 0,2 mm (± 0,008 po) |
| Longueur de tube jusqu’à 3 m | ± 0,5 mm (± 0,020 po) |
| Longueur de tube de 3 m à 24 pi | ± 1,0 mm (± 0,040 po) |
| Angle de coupe | ± 0,5° |
| Découpe de feuille, contour | ± 0,2 mm (± 0,008 po) |
| Assemblage soudé, cotes hors tout | ± 1,5 mm (± 1/16 po) ou selon le dessin |
| Pliage (partenaire), angle | ± 1° |
Ces valeurs s’appliquent par défaut. Une tolérance plus serrée sur une cote critique est possible : indiquez-la sur le dessin, nous confirmons à la soumission.
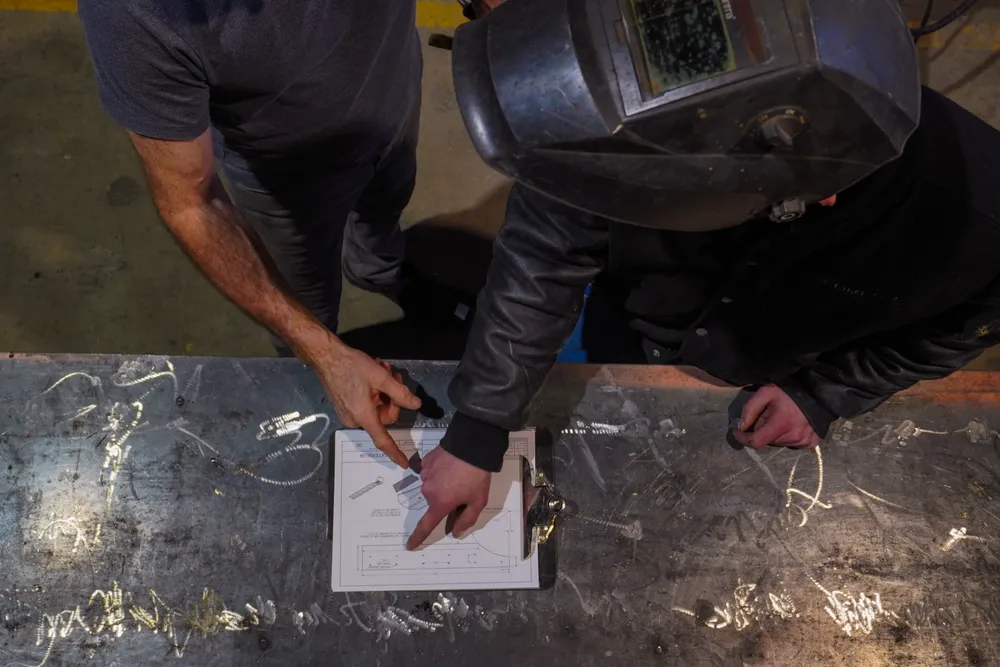
La tolérance écrite sur le dessin approuvé est celle qui compte. Elle prime sur ce tableau.
Norme de soudure
Les assemblages en acier sont soudés selon les pratiques de la norme CSA W59, par un soudeur qualifié, en MIG (GMAW) ou en TIG (GTAW) selon le joint.
Le procédé et la grosseur de soudure sont indiqués sur nos dessins de production. Si votre dessin exige une inspection visuelle documentée, elle est incluse dans le rapport.
Contrôle qualité, étape par étape
- 01
Réception du matériau
Vérification du grade et de la dimension à la réception. Certificat de matériau conservé au dossier, disponible sur demande.
- 02
Première pièce
La première pièce de chaque lot est mesurée sur toutes les cotes identifiées comme critiques et comparée au dessin. La série ne démarre qu’après.
- 03
Échantillonnage en cours de lot
Contrôle dimensionnel à intervalle fixe, par défaut une pièce sur 50, ou selon la fréquence écrite dans la soumission.
- 04
Contrôle final
Vérification visuelle et dimensionnelle du produit fini avant emballage. Rapport d’inspection par lot, sur demande.
Traçabilité et non-conformité
Traçabilité
Chaque lot est lié à un numéro de commande et à un dessin en révision. Les palettes sont étiquetées avec lot, quantité et date.
Non-conformité
Une pièce hors tolérance est retirée, refaite à nos frais, et la cause est corrigée sur le programme ou le montage.
Instruments
Pieds à coulisse, rubans et rapporteurs vérifiés à intervalle régulier. Cotes critiques mesurées avec le même instrument à chaque lot.
Ce que nous n’avons pas, et ce que nous faisons à la place
Nous ne sommes pas certifiés ISO 9001. À la place : dessins en révision, inspection de première pièce, échantillonnage écrit, rapport par lot et un responsable joignable.
PacoMetal détient la licence RBQ 5829-7284-01 et est membre de l’ACQ. Ces accréditations couvrent les travaux de construction; elles ne remplacent pas le contrôle qualité décrit ici.
Si une exigence de votre cahier des charges n’est pas couverte ici, dites-le-nous. Nous répondons par écrit avant la soumission.